 Auto Service Manager E-Auto Service Manager to czasopismo warsztatów samochodowych

Koło o dużej średnicy, szeroka opona o niskim profilu i czujnik TPMS wymagają od serwisu czegoś więcej niż odpowiedniej siły operatora. Liczy się właściwe mocowanie obręczy, kontrola stopki, stan narzędzi oraz możliwość bezpiecznego podniesienia koła. Jak wybrać wyposażenie, które ułatwi pracę i ograniczy ryzyko kosztownych reklamacji?
Obsługa kół samochodów klasy premium, SUV-ów czy pojazdów elektrycznych może stawiać przed warsztatem większe wymagania niż typowa sezonowa wymiana ogumienia. Nie chodzi wyłącznie o średnicę obręczy. Problemem bywa połączenie szerokiej felgi, niskiego profilu, sztywnej konstrukcji opony i znacznej masy całego koła.
Do tego dochodzą czujniki ciśnienia, dekoracyjne lub delikatne wykończenie obręczy oraz oczekiwanie klienta, że po wymianie kół samochód wyjedzie z serwisu bez rys i drgań. Pojedyncze uszkodzenie może oznaczać koszt naprawy, przestój stanowiska i reklamację.
Nowoczesna montażownica oraz wyważarka pomagają uporządkować ten proces. Warto jednak wiedzieć, za jakie funkcje warsztat płaci i które z nich rzeczywiście odpowiadają profilowi jego zleceń.
Duża felga to nie wszystko
O tym, czy koło da się bezpiecznie obsłużyć na danej maszynie, decyduje kilka parametrów jednocześnie:
- średnica i szerokość obręczy;
- średnica i szerokość kompletnego koła;
- masa koła;
- sposób i zakres jego mocowania;
- konstrukcja opony i sztywność jej boków;
- położenie czujnika TPMS;
- dostępna przestrzeń robocza i udźwig ewentualnej windy.
Opona Run Flat to nie to samo co każda opona o niskim profilu czy zwiększonej nośności. Przykładowo Michelin opisuje swoje opony tego typu jako konstrukcje ze wzmocnionymi bokami, umożliwiające ograniczoną jazdę po utracie ciśnienia. Oznaczenia różnią się w zależności od producenta. [1]
Przed rozpoczęciem pracy operator powinien zatem zidentyfikować konkretną oponę i sprawdzić zalecenia dotyczące jej obsługi. Jeżeli pojazd jechał z niskim ciśnieniem lub bez powietrza, sama ocena zewnętrzna może nie wystarczyć do stwierdzenia, czy opona nadaje się do dalszego użytkowania. Decyzję o naprawie lub wymianie podejmuje się po kontroli zgodnej z zaleceniami producenta opony. [1, 2]
Montażownica: sprawdź mocowanie, nie tylko liczbę cali
W ofertach montażownic często eksponowana jest największa obsługiwana średnica felgi. Tymczasem przy maszynach ze szczękami trzeba odróżnić mocowanie wewnętrzne od zewnętrznego. Zakresy mogą się znacznie różnić.
Przykładowo REDATS M-221 3D-1 ma według danych dostawcy zakres szczęk 12–24 cale przy mocowaniu wewnętrznym i 10–21 cali przy mocowaniu zewnętrznym. Maksymalna średnica koła wynosi 1000 mm, a maksymalna szerokość 355 mm. [3]
Oznacza to, że informacja „do 24 cali” wymaga doprecyzowania. Przed zakupem warsztat powinien ustalić z dostawcą, jak mają być mocowane konkretne obręcze obsługiwane przez serwis oraz jakie zabezpieczenia i adaptery są do tego przewidziane. Nie można z góry przyjąć, że każdy sposób mocowania będzie właściwy dla każdej felgi.
W przypadku maszyny z mocowaniem centralnym trzeba z kolei sprawdzić zgodność uchwytu i dostępnych adapterów z konstrukcją obręczy. Także tutaj średnica felgi nie jest jedynym ograniczeniem.
Ramię pomocnicze i system bezłyżkowy: różne funkcje
Ramię pomocnicze pozwala kontrolować położenie opony podczas montażu i demontażu. Rolki lub dociski pomagają utrzymywać stopkę w zagłębieniu montażowym obręczy, co jest szczególnie przydatne przy sztywnych oponach.
Ramię pomocnicze nie oznacza jednak automatycznie, że maszyna jest bezłyżkowa. System leverless zastępuje klasyczne ręczne podważanie stopki łyżką odpowiednim mechanizmem montażownicy.
W REDATS M-221 3D-1 ramię pomocnicze 3D-1 znajduje się w oferowanej konfiguracji, natomiast dostawca podaje, że przystawkę Leverless można zamontować za dodatkową opłatą. [4]
INVENTO TC 724 LL, indeks INVTC724LLMIHA, jest oferowana jako montażownica z systemem bezłyżkowym i ramieniem pomocniczym. Dostawca podaje także płynną regulację obrotów stołu oraz opcjonalny podnośnik koła. [5]
Z kolei Corghi Artiglio 5000 wykorzystuje bezłyżkowy system „Leva la Leva”, mocowanie koła za pomocą talerza oraz zbijak z dwoma tarczami. To przykład maszyny o innej konstrukcji niż montażownice ze stołem szczękowym. [6]
Każde z tych rozwiązań może ułatwiać pracę, ale żadne nie zwalnia operatora z kontroli położenia narzędzi, stosowania właściwego środka montażowego i przestrzegania instrukcji.
Trzy przykłady montażownic
Poniższe zestawienie pokazuje wybrane różnice konstrukcyjne. Nie jest rankingiem ani testem porównawczym.
| Model i konfiguracja | Mocowanie i zakres | Maksymalne wymiary | Ramię i system |
| REDATS M-221 3D-1 | Szczęki: wewnętrznie 12–24″, zewnętrznie 10–21″ | Średnica koła 1000 mm, szerokość 355 mm | Ramię 3D-1; Leverless za dopłatą |
| INVENTO TC 724 LL, INVTC724LLMIHA | Szczęki; do 24″ od zewnątrz | Szerokość koła 14″ | Leverless i ramię; podnośnik opcjonalny |
| Corghi Artiglio 5000 | Mocowanie za pomocą talerza; obręcze 13–28″ | Średnica opony 1200 mm, szerokość 15″; obciążenie kołem 85 kg | „Leva la Leva”, dwa tarczowe zbijaki |
Ważne przy INVENTO: na stronie produktu tabela techniczna podaje zakres uchwytu 11–24″, natomiast materiał porównawczy TIP-TOPOL wskazuje dla TC 724 LL 12–24″. Przed zakupem należy potwierdzić dolną granicę i warunki mocowania dla konkretnej konfiguracji. W tabeli podano tylko górną granicę, którą dostawca wskazuje również w opisie produktu. [3–7]
Dane pochodzą ze stron producentów i dystrybutorów, zweryfikowanych 27 października 2026 r. „Maksymalna średnica koła” i „maksymalna średnica opony” są tu opisane zgodnie z terminologią źródeł. Nie wszystkie katalogi podają te same ograniczenia, dlatego puste pole w ofercie nie powinno być traktowane jako brak limitu.
TPMS: najpierw rozpoznanie, potem praca
Czujnik ciśnienia można uszkodzić zarówno podczas zbijania stopki, jak i przy prowadzeniu narzędzia montażowego. Przed pracą trzeba ustalić rodzaj systemu i położenie elementów w kole. Następnie operator powinien stosować procedurę właściwą dla danej maszyny, opony i czujnika.
Nie istnieje jedno uniwersalne ustawienie narzędzia wobec zaworu, które można bezpiecznie przepisać dla każdej kombinacji koła i montażownicy. Dlatego zamiast zapamiętywać pojedynczą „godzinę na tarczy”, serwis powinien korzystać z instrukcji konkretnych urządzeń i przećwiczyć procedurę z operatorem.
Po zamontowaniu koła trzeba również wykonać czynności związane z TPMS wymagane przez dany pojazd: kontrolę, programowanie lub inicjalizację — odpowiednio do konstrukcji systemu i rodzaju wykonanej usługi.
Wyważarka: laser wskazuje miejsce, niewyważenie mierzy maszyna
W nowoczesnych wyważarkach poszczególne czynności mogą być częściowo zautomatyzowane:
- Ramię pomiarowe lub inny system wprowadza wybrane parametry koła.
- Sonar — jeżeli występuje w danej konfiguracji — pomaga zmierzyć szerokość.
- Podczas obrotu maszyna mierzy niewyważenie.
- System wskazuje położenie i masę korekcyjną ciężarków.
- Laser może pomóc w umieszczeniu ciężarka w odpowiednim miejscu.
Laser nie zastępuje pomiaru niewyważenia. Nie zastępuje też właściwego centrowania koła, kontroli stanu adapterów i kalibracji.
Funkcja SPLIT pozwala rozdzielić korektę na dwa ciężarki, które można ukryć za ramionami obręczy. Jest to przydatne przy felgach aluminiowych, gdy klientowi zależy na estetyce.
Przykłady wyważarek z laserem i sonarem
| Model | Parametry deklarowane przez dostawcę | Wyposażenie i funkcje |
| REDATS W-890 | Obręcze 8–35″; średnica koła 1120 mm; szerokość 590 mm; masa 75 kg | Sonar, laser, automatyczny obrót koła do pozycji niewyważenia, SPLIT |
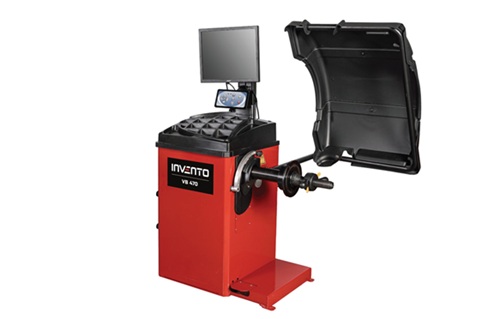
| INVENTO VB 510SP | Obręcze 10–28″; średnica koła 1188 mm; szerokość 600 mm; masa 70 kg | Ramię pomiarowe, sonar, laser, zacisk pneumatyczny, automatyczny hamulec |
Dane według REDATS i TIP-TOPOL, zweryfikowane 27 października 2026 r. Zakres średnic obręczy należy oceniać łącznie z pozostałymi ograniczeniami i dostępnością właściwego adaptera. [8, 9, 10]
Przed wyborem wyważarki do ciężkich kół warto sprawdzić również, czy winda jest dostępna i jaki ma udźwig. Limit masy wyważarki i udźwig podnośnika to dwa odrębne parametry.
Dlaczego koło może drgać mimo wyważenia?
Prawidłowe wyważenie usuwa problem niewyważenia w zakresie wykonanej korekty, ale nie rozwiązuje każdej przyczyny drgań. Jeżeli objaw pozostaje, należy sprawdzić między innymi centrowanie, osadzenie opony, stan i bicie obręczy oraz samej opony.
Niektóre wyważarki oferują dodatkowo pomiar sił promieniowych pod obciążeniem, często określany jako road force. Takie rozwiązanie może pomóc w diagnozie zmienności pracy zespołu opona–obręcz oraz doborze ich wzajemnego położenia. Nie jest to jednak funkcja każdej wyważarki wyposażonej w laser. [11]
Bezpieczna praca zaczyna się przed demontażem
Stanowisko należy traktować jako cały proces — od przyjęcia koła po kontrolę po montażu.
Przed zdjęciem opony trzeba całkowicie spuścić z niej powietrze. Należy też ocenić widoczne uszkodzenia, zidentyfikować czujnik TPMS i sprawdzić stan powierzchni obręczy. Dokumentacja uszkodzeń zastanych przy przyjęciu pomaga uniknąć sporów z klientem.
Podczas montażu ważne są właściwy środek montażowy, kontrola stopki oraz utrzymywanie narzędzi w prawidłowej pozycji. Continental zaleca dokładne smarowanie odpowiednią pastą, stabilne zamocowanie koła podczas pompowania i stosowanie zabezpieczenia, jeśli maszyna nie ma systemu przytrzymującego obręcz. Producent ostrzega również przed używaniem substancji łatwopalnych do osadzania stopki. [12]
Przy pompowaniu należy stosować ograniczenia i procedurę właściwe dla używanej opony, obręczy oraz maszyny. Operator powinien pozostawać poza niebezpieczną strefą i korzystać ze sprawnego wyposażenia pomiarowego i zabezpieczeń. Ciśnienie eksploatacyjne po zakończeniu pracy ustala się zgodnie z zaleceniami producenta pojazdu.
Ergonomia: winda może być równie ważna jak automatyka
Przy intensywnej pracy samo prowadzenie opony to tylko część obciążenia. Koło trzeba jeszcze podnieść, umieścić na montażownicy, przenieść na wyważarkę i ponownie zamontować w pojeździe.
Winda nie przyspieszy automatycznie każdej usługi, ale może ograniczyć ręczne podnoszenie ciężkich kół i pomóc utrzymać powtarzalny sposób pracy. Jej wartość warto ocenić podczas rzeczywistej próby, z kołem typowym dla klientów warsztatu.
W teście zakupowym warto sprawdzić również:
- czy operator ma dobrą widoczność miejsca pracy;
- ile czasu zajmuje prawidłowe zamocowanie koła;
- czy przewidziano osłony punktów kontaktu z obręczą;
- jak szybko wymienia się adaptery i zużywające się nakładki;
- czy maszyna mieści się w stanowisku wraz z przestrzenią potrzebną do obsługi;
- jak wygląda dostępność serwisu i części w sezonie.
Ile czasu musi oszczędzić nowy zestaw?
Poniższy przykład pokazuje sposób myślenia o inwestycji. Wszystkie kwoty i czasy są założeniami obliczeniowymi — nie są cenami rynkowymi ani wynikami testu urządzeń.
Załóżmy, że warsztat rozważa zestaw droższy o 20 000 zł netto od wariantu podstawowego. W obu przypadkach doliczono te same niezbędne akcesoria, montaż i szkolenie.
| Założenie | Wartość |
| Liczba kół objętych porównaniem | 240 miesięcznie |
| Przyjęte skrócenie pracy przy jednym kole | 3 min |
| Wewnętrzny koszt godziny pracy | 90 zł |
| Przyjęte roczne oszczędności na reklamacjach | 1200 zł |
| Dodatkowy roczny koszt serwisu i eksploatacji | 1800 zł |
Trzy minuty przy 240 kołach oznaczają 12 godzin miesięcznie. Przy przyjętym koszcie 90 zł za godzinę wartość uwolnionego czasu wynosi 1080 zł miesięcznie, czyli 12 960 zł rocznie.
Po dodaniu założonych 1200 zł oszczędności na reklamacjach i odjęciu 1800 zł dodatkowych kosztów eksploatacji otrzymujemy 12 360 zł rocznej korzyści modelowej. Prosty okres zwrotu dopłaty 20 000 zł wynosi wtedy około 19,4 miesiąca.
Wynik zależy od tego, czy uwolniony czas można rzeczywiście wykorzystać. Przy stałym zatrudnieniu krótsza obsługa nie musi automatycznie obniżyć kosztu płac. Może natomiast pozwolić obsłużyć dodatkowe zlecenia, ograniczyć nadgodziny albo skrócić kolejkę w sezonie.
Przed podjęciem decyzji warto przeprowadzić własną próbę i zmierzyć całą usługę: od przygotowania koła, przez montaż i wyważenie, po kontrolę. Przy porównaniu trzeba użyć podobnych kół, tego samego zakresu prac i uwzględnić ewentualne poprawki.
Dokumentacja i odpowiedzialność warsztatu
Przy zakupie nowej maszyny należy sprawdzić oznakowanie CE, deklarację zgodności, instrukcję w języku polskim oraz wyposażenie zabezpieczające. Pracodawca powinien zapewnić ocenę ryzyka, instrukcję stanowiskową, szkolenie oraz utrzymanie urządzeń w stanie zgodnym z dokumentacją i obowiązującymi wymaganiami. [13]
Według stanu prawnego na 27 października 2026 r. podstawą zasad dotyczących nowych maszyn jest dyrektywa 2006/42/WE wdrożona do prawa krajowego. Rozporządzenie UE 2023/1230 co do zasady zacznie być stosowane 20 stycznia 2027 r. Przed publikacją po tej dacie należy zaktualizować opis stanu prawnego. [14]
Zakup zacznij od własnych kół
Najlepsza montażownica to ta, która odpowiada rzeczywistemu profilowi zleceń. Warsztat obsługujący sporadycznie duże koła może potrzebować innej konfiguracji niż serwis, w którym takie usługi stanowią znaczną część obrotu.
Przed zamówieniem warto zebrać wymiary, masy i typy najtrudniejszych kół klientów, a następnie poprosić o pokaz na tych właśnie przykładach. Dopiero po sprawdzeniu mocowania, ergonomii, procedury TPMS i czasu całej usługi można wiarygodnie ocenić, czy dopłata do bardziej zaawansowanego zestawu ma uzasadnienie.
Dane techniczne i stan prawny zweryfikowano 27 października 2026 r. Wyposażenie, dostępność i konfigurację konkretnych urządzeń należy potwierdzić u dostawcy przed zakupem.